Čo je vulkanizačný stroj? Krátka odpoveď
Vulkanizačný stroj je lis, ktorý premieňa nevytvrdenú gumovú zmes na pevnú, elastickú, tepelne odolnú hotovú časť pôsobením riadeného tepla, tlaku a času. Stroj spúšťa zosieťovaciu reakciu vo vnútri gumy, zvyčajne prostredníctvom systému vytvrdzovania sírou alebo peroxidom, a táto reakcia je to, čo oddeľuje tvarovateľnú vrstvu zmesi od skutočného gumového produktu. Ak plánujete vyrábať podrážky topánok, O-krúžky, tesnenia, hadice alebo antivibračné držiaky, vulkanizačný stroj je srdcom vašej výrobnej linky.
Predstavte si to takto: pred vulkanizáciou sa guma správa ako mäkká plastelína; po vulkanizácii sa stáva pružným materiálom, ktorý absorbuje vibrácie, utesňuje tekutiny a odoláva teplu a počasiu. Počas procesu sa väčšina zlúčenín vytvrdzovaných sírou drží na 140-170 °C , peroxidové systémy at 160-200 °C a špeciálne zlúčeniny ako FKM a silikón at 170-250 °C . Stroj, ktorý nedokáže udržiavať tieto okná, bude vyrábať mäkké, lepkavé alebo krehké časti bez ohľadu na to, aká dobrá je zmes.
Záver je jednoduchý: váš vulkanizačný stroj rozhodne finálne rozmery, tvrdosť, deformácia v tlaku a dlhodobá životnosť každej odoslanej časti. Miešanie, frézovanie a predtvarovanie slúžia na naplnenie tohto posledného kroku, takže si stroj pripravte skôr, ako okolo neho postavíte zvyšok procesu.
- teplota: 140-250 °C v závislosti od zmesi a jej systému vytvrdzovania.
- tlak: zvyčajne 15-40 MPa na projektovanej ploche dielu počas vytvrdzovania.
- čas: od niekoľkých minút pre tenké tesnenia po 40-60 minút pre hrubé bloky.
Ako funguje vulkanizácia: teplo, tlak a čas
Chémia sa stáva ľahšie uchopiteľnou, keď gumu porovnáte s miskou zamotaných rezancov. V zlúčeninách vytvrdzovaných sírou teplo rozbíja sírové kruhy a vytvára mostíky medzi polymérnymi reťazcami NR, SBR, EPDM alebo NBR. Namiesto toho peroxidové systémy vytvárajú priame väzby uhlík-uhlík. Výsledkom je trojrozmerná sieť, ktorá dáva gume jej odraz, chemickú odolnosť a schopnosť držať tvar pri konštantnom zaťažení. Urýchľovače vytvrdzovania a aktivátory, ako je oxid zinočnatý a kyselina stearová, riadia rýchlosť tvorby tejto siete, a preto na receptúre zmesi záleží rovnako ako na nastavení stroja.
Úspech kontrolujú tri premenné: teplota, tlak a čas. Teplota poháňa chemickú reakciu; tlak vytláča vzduch a tlačí zmes do každej dutiny; čas určuje, ako sa reakcia úplne skončí. Nedostatočne vytvrdená guma nemá pevnosť a zle sa odráža; nadmerne vytvrdená guma sa stáva tvrdou a náchylnou na praskanie.
Praktický čas vytvrdzovania sa riadi starým pravidlom v dielni približne 3-5 minút na milimeter hrúbky pevnej gumy pri typických teplotách lisovania. 12 mm tlmiaci blok môže preto potrebovať 40-60 minút, zatiaľ čo 2 mm tesnenie vytvrdne za menej ako 10 minút. Hrubšie časti tiež vyžadujú pomalší ohrev, aby sa predišlo spáleným povrchom a nevytvrdeným stredom.
| Spôsob vykurovania | Praktický rozsah teplôt | Typická uniformita | Najlepšie sa hodí pre |
|---|---|---|---|
| Para | 120-180 °C | /-5 °C | Hrubé rezy, autoklávy |
| Horúci olej | Až do 250 °C | /-2 °C | Dosky vyžadujúce tesnú rovnomernosť |
| Elektrická kazeta | Až do 300 °C | /-3 °C s PID reguláciou | Malé dosky, vstrekovacie stroje |
Hlavné typy vulkanizačných strojov
Nie každý gumový výrobok sa dá vytvrdiť rovnakým spôsobom. Geometria vášho dielu, ročný objem a štýl formy vás nasmerujú na jeden zo štyroch typov strojov.
Hydraulický vytvrdzovací lis (lisovanie)
Ťažný kôň gumárenského priemyslu. Nevytvrdený polotovar alebo pás sa vloží do otvorenej formy, doska sa uzatvorí pod hydraulickým tlakom a teplo prechádza formou do zmesi. Lisy s viacnásobným denným svetlom stohujú niekoľko úrovní foriem, aby sa zvýšil výkon, a pretože formy sú relatívne jednoduché, tento typ zostáva prvou voľbou pre podložky, tesnenia, podrážky topánok a tesnenia na všeobecné účely. Dve kritické hodnoty nákupu sú veľkosť dosky a tonáž.
Vákuový vulkanizačný lis
Zachytený vzduch spôsobuje pľuzgiere a nevyplnené rohy, najmä vo formách s tenkými rebrami, hlbokými dutinami alebo kovovými vložkami. Vákuový vulkanizačný lis evakuuje komoru pred úplným uzavretím formy, čím sa eliminuje väčšina defektov súvisiacich so vzduchom. Obsluhou priateľskou možnosťou v tejto kategórii je a vákuový lis na lisovanie za tepla s úplným krytom, programovateľnou evakuáciou a reguláciou teploty PID na každej platni.
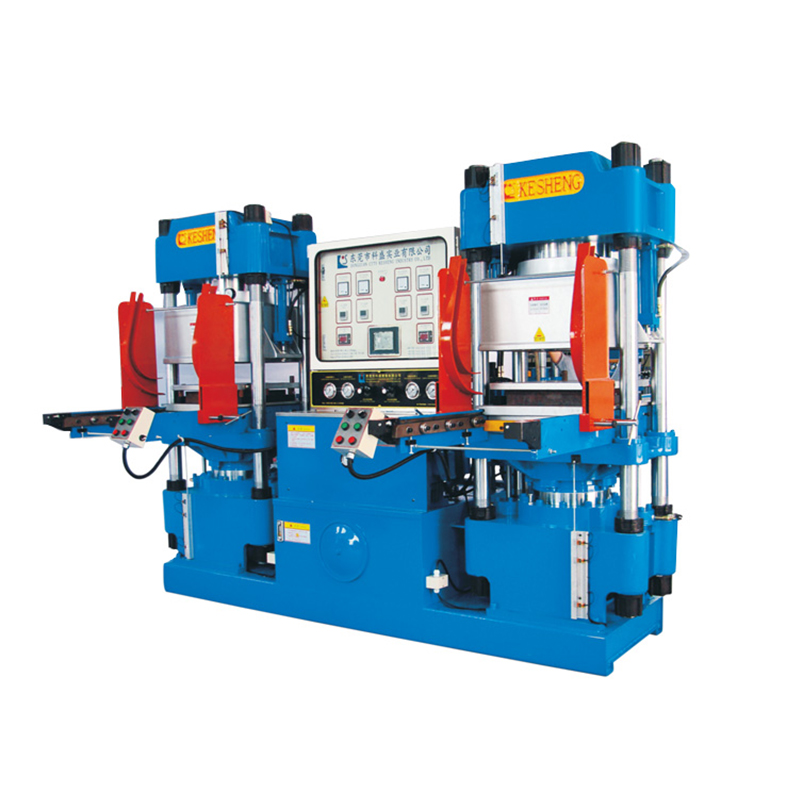 Výrobcovia, dodávatelia vlastných vákuových lisov za horúca Tento stroj je vulkanizačný stroj na rôzne gumové a plastové výrobky. Disponuje funkciami uzamykania formy načasovania, automatickým pred... Zobraziť produkt →
Vstrekovací stroj na gumu
Vstrekovací stroj plastifikuje zmes v závitovkovej alebo piestovej jednotke a vstrekuje ju priamo do uzavretej formy pod tlakom. Na vloženie polotovarov už nemusíte vopred vážiť alebo otvárať formu, čo skracuje cykly a znižuje záblesky. Vertikálne stroje svietia pomocou lepených kovových častí, ako sú olejové tesnenia a vzduchové pružiny; horizontálne stroje vyhovujú väčším výliskom a vyšším výkonom. Výrobcovia tesnení, ktorí prechádzajú z kompresie na vstrekovanie, často zaznamenávajú výrazné zníženie nákladov na prácu pri rovnakých číslach dielov. Z toho dôvodu náš vertikálny alebo horizontálny stroj na vstrekovanie gumy je skonštruovaný s ohľadom na rýchlu výmenu materiálu a opakovateľnú kontrolu výstrelu.
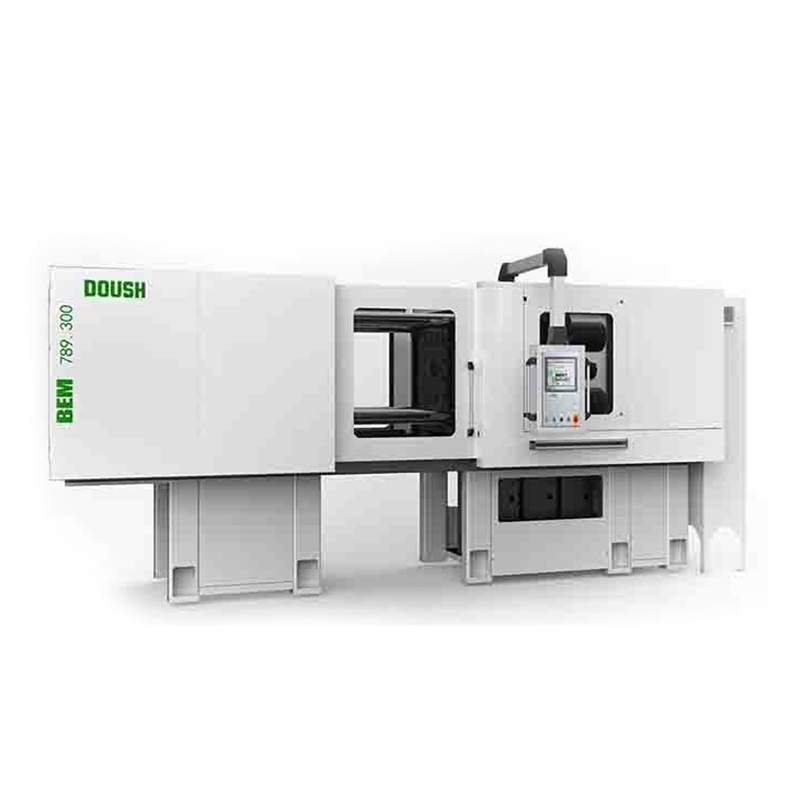 Zákazkový vertikálny / horizontálny stroj na vstrekovanie gumy Výrobcovia, dodávatelia Ide o technológiu výroby výrobkov lisovaných z gumy. Používa sa hlavne pri výrobe gumených lisovaných výrobkov, ako sú e... Zobraziť produkt →
Autoklávy a linky na kontinuálne vytvrdzovanie
Dlhé profily, hadice a káble sa nezmestia medzi ploché dosky. Tieto produkty vytvrdzujú v autoklávoch naplnených vysokotlakovou parou alebo na kontinuálnych linkách, ktoré kombinujú extrúziu s mikrovlnným ohrevom, teplovzdušným ohrevom alebo ohrevom v soľnom kúpeli. V týchto systémoch je rýchlosť výroby určená skôr dĺžkou vykurovacej zóny a presnosťou jej regulácie teploty než tonážou lisu.
| Typ stroja | Typické produkty | Charakteristika cyklu | Hlavná výhoda |
|---|---|---|---|
| Kompresný lis | Tesnenia, podložky, podrážky topánok | Minúty za cyklus, orientované na dávky | Nízka cena formy, flexibilita |
| Vákuový lis | Presné tesnenia, lepené vložky | Trochu dlhšie kvôli evakuácii | Menej defektov vzduchu, konzistentná hustota |
| Vstrekovací stroj | O-krúžky, konektory, veľkoobjemové diely | Rýchla strela a cyklus vytvrdzovania | Opakovateľnosť, menej bleskov, nízka prácnosť |
| Autokláv alebo kontinuálna linka | Hadice, káble, profily | Nepretržité alebo dávkové podľa zaťaženia | Dlhé dĺžky vytvrdzované rovnomerne |
Ako si vybrať správny vulkanizačný stroj
Výber lisu začína od hotového dielu, nie od katalógu produktov. Pred požiadaním o cenovú ponuku odpovedzte na päť otázok.
- Aká je projektovaná plocha vašej najväčšej časti? Tonáž lisu sa rovná projektovanej ploche vynásobenej lisovacím tlakom. Časť 400 mm x 400 mm pokrýva 0,16 m²; pri 25 MPa potrebuje 4,0 MN, asi 408 ton. Pridanie 10-15-percentnej marže vedie k lisovaniu 450-500 ton.
- Aká je maximálna teplota vytvrdzovania, ktorú vaša zmes potrebuje? Ak sa v technickom liste požaduje viac ako 200 °C, vyhnite sa nízkotlakovému ohrevu parou a zvoľte radšej elektrický kartušový ohrev alebo ohrev horúcim olejom.
- Koľko dutín forma unesie? Viacdutinové formy okamžite odhalia akúkoľvek nerovnomernú teplotu dosky, preto si vyžiadajte odčítanie rovnomernosti teploty pri pracovnej teplote, nielen pri voľnobehu.
- Obsahujú vaše diely vložky alebo potrebujú vákuum? Lepené tesnenia, olejové tesnenia a časti vzduchových pružín takmer vždy profitujú z vákuových alebo vstrekovacích strojov.
- Aký je váš objem výroby za zmenu? Lisovanie udržuje náklady na nástroje nízke; vstrekovanie prináša úsporu času cyklu a práce pri raste objemov.
Nezastavujte sa pri cenovej ponuke. Vypočítajte si skúšobnú prevádzku s vašou vlastnou zmesou a pred odoslaním si overte, ako dodávateľ meria teplotu a rovnobežnosť dosky. Strávili sme viac ako 15 rokov budovaním miešačiek, mlynov, predtvarovačov a vytvrdzovacích lisov a každá jednotka, ktorú dodávame, je pred zabalením testovaná na rovnomernosť teploty a stabilitu tlaku. Ak si nie ste istí, ktorá kategória sa hodí k vašim produktom, prejdite si našu kompletný katalóg strojov a pred objednávkou prediskutujte svoje formy s naším technickým personálom.
| Parameter | Prečo na tom záleží | Čo overiť |
|---|---|---|
| Veľkosť dosky | Definuje maximálne rozmery formy | Porovnajte s vašou najväčšou formou plus vôľa |
| Menovitá tonáž | Určuje hrúbku záblesku a hustotu časti | Vypočítajte z projektovanej plochy; vyžiadať si protokol o skúške |
| Rozsah teplôt | Musí zakrývať vytvrdzovacie okno vašej zlúčeniny | Potvrďte hornú hranicu s rozpätím ohrevu |
| Rovnomernosť teploty | Ovplyvňuje konzistenciu cyklu a mieru odmietnutia | Požiadajte o 9-bodové meranie pri pracovnej teplote |
| Denné svetlo a mŕtvica | Určuje výšku formy a priestor na demontáž | Merajte proti svojej najhrubšej plesni |
| Kontrolný systém | Ukladá receptúry liečiv a chráni kvalitu | Hľadajte HMI s časovačmi, alarmmi a zaznamenávaním údajov |
| Bezpečnostný hardvér | Zabraňuje zraneniam pri nakladaní a vyberaní z formy | Skontrolujte obojručné ovládače, ochranné kryty a svetelné závesy |
Kde sa používajú vulkanizačné stroje: Príklady priemyslu
Vulkanizačné stroje sa objavujú v každom odvetví gumárenského tovaru. Spoločnou zásadou je potreba elasticity, tesniaceho výkonu a odolnosti voči teplu alebo počasiu v reálnych prevádzkových podmienkach.
- Gumové podrážky topánok a športová obuv: obuvnícke továrne vyliečia gumené podošvy proti medzipodošvám EVA a stroje s viacerými stanicami udržujú líniu v chode. Mnohí používajú naše plne automatický lis na lisovanie gumových podrážok
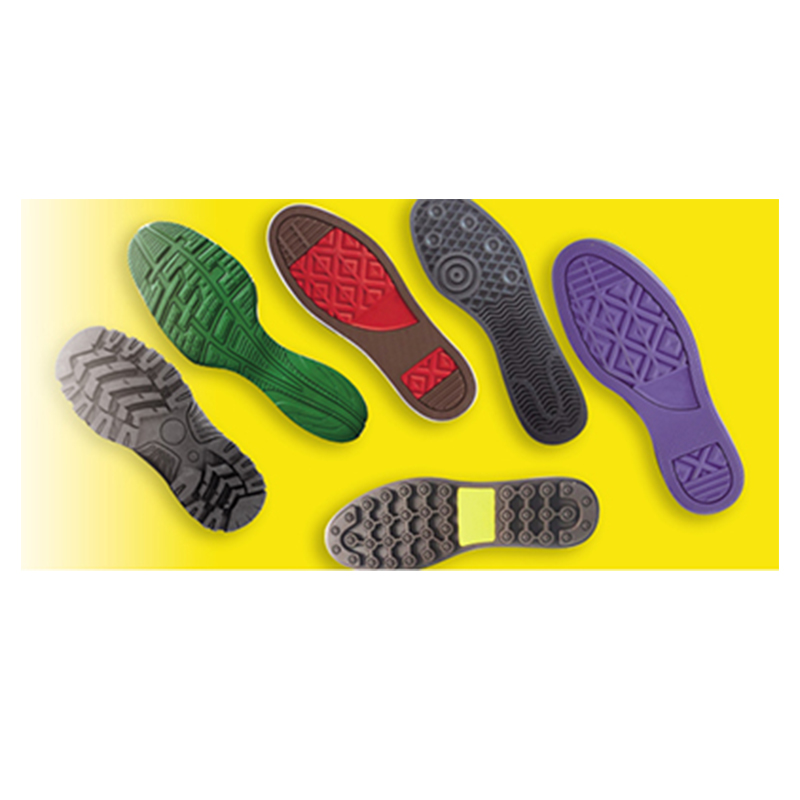 Vlastné Plne automatické lisovanie gumových podrážok Výrobcovia, Suppli Plne automatická gumová podošva na lisovanie za horúca Popis produktu 1. Automatická posuvná forma a štruktúra otáčania foriem môžu červené... Zobraziť produkt → na vytvrdenie niekoľkých podrážok za cyklus s rovnomerným rozložením tlaku.
- O-krúžky a tesnenia: tieto malé časti sa spoliehajú na prísnu reguláciu teploty a presné uzavretie formy; V tejto kategórii dominujú vákuové lisy a vstrekovacie stroje.
- Olejové tesnenia a vzduchové pružiny: kovové vložky sú naložené, guma je vstrekovaná alebo lisovaná okolo nich a spojenie sa vytvorí počas rovnakého cyklu vytvrdzovania.
- Hadice, profily a izolácie káblov: kontinuálne linky alebo autoklávy nahrádzajú ploché lisy.
- Antivibračné držiaky a valčeky: hrubé časti vyžadujú dlhé cykly a opatrné teplotné gradienty.
- Športové potreby ako tenisové loptičky: jadro gule prechádza tepelným vytvrdzovaním pred fázou balenia plsti a existujú kompletné linky na zvládnutie tohto procesu.
Po vytvrdnutí väčšina lisovaných dielov stále nesie na deliacej línii záblesky. Ručné orezávanie alebo prevracanie v kryogénnej odstraňovacej komore vyčistí diel bez poškodenia povrchu tesnenia. Naplánujte si tento dokončovací krok spolu s výberom lisu, pretože objem záblesku závisí od konštrukcie formy a presnosti lisu.
Bezpečnosť a údržba: Čo by mal vedieť každý vedúci výroby
Vulkanizačný stroj kombinuje vysoké teplo, veľkú hydraulickú silu a veľké pohyblivé dosky. Pri rešpektovaní poskytuje roky bezproblémovej služby; ak sa ignoruje, môže zraniť operátorov a zničiť výrobu počas jednej zmeny.
Bezpečnostné náležitosti pre každú lisovaciu linku
- Nainštalujte obojručné ovládacie tlačidlá alebo svetelné závesy, aby sa lis nemohol zavrieť, kým operátor siaha do formy.
- Pred čistením platní alebo výmenou foriem použite postupy uzamknutia/označenia.
- Pri prvom náznaku opotrebovania vymeňte hydraulické hadice. Jemný prúd oleja vytekajúci pod tlakom môže preniknúť cez pokožku a vyžaduje okamžitú lekársku pomoc.
- Pri vkladaní polotovarov a vyberaní vytvrdených dielov noste schválené žiaruvzdorné rukavice a ochranu tváre.
- Udržujte oblasť formy bez nástrojov a zvyškov zmesi a nikdy nevypínajte bezpečnostný spínač, aby ste ušetrili niekoľko sekúnd.
Praktický rytmus údržby
- Každý mesiac kontrolujte rovnobežnosť dosák pomocou úchylkomeru a udržujte ho vo vnútri 0,05 mm na meter ; pokrútené dosky vytvárajú nerovnomernú hrúbku dielu.
- Každé tri mesiace zmerajte teplotu dosky v deviatich bodoch; očakávať odchýlku v rámci /-3 °C pri nastavenej teplote.
- Vymeňte hydraulický olej a filtre podľa plánu, zvyčajne každý 2 000 prevádzkových hodín a skontrolujte, či sa v nádrži nenachádza voda alebo nečistoty.
- Kalibrujte snímače teploty každých šesť mesiacov; driftovací senzor plytvá viac materiálom ako väčšina mechanických porúch.
- Počas kontrolného zoznamu spustenia zmeny skontrolujte vykurovacie kazety, olejové potrubia a parné tesnenia.
- Týždenne testujte obojručné ovládače, svetelné závesy a núdzové zastavenia a veďte si písomný záznam.
Postupujte podľa tohto rytmu a dobre postavený lis by mal bežať 15-20 rokov . Podľa našich skúseností sa predčasné poruchy spájajú s nákupom len na základe ceny, preskočením kontroly rovnomernosti teploty alebo degradáciou hydraulického oleja. Povedzte svojmu dodávateľovi o vašej zmesi, forme a vzore posunu a dostanete stroj, ktorý päť rokov od inštalácie stále spĺňa váš cieľ kvality.
Často kladené otázky o vulkanizačných strojoch
Aký je rozdiel medzi vulkanizačným lisom a strojom na vstrekovanie gumy?
Vulkanizačný lis, teda klasický lis, vytvrdzuje vopred umiestnený polotovar vo vnútri otvorenej formy. Vstrekovací stroj plastifikuje zmes a vstrekuje ju najskôr do uzavretej formy a potom ju vytvrdzuje. Vstrekovanie poskytuje kratšie cykly, menej zábleskov a lepšie plnenie dutín, ale jeho formy sú drahšie a nastavenie je zložitejšie.
Akú teplotu a tlak by mal dosiahnuť vulkanizačný stroj?
Väčšina kaučukových zmesí vytvrdzuje pri teplote 140 až 200 °C; Typy FKM a silikón môžu vyžadovať až 250 °C. Typický lisovací tlak na premietanú plochu dielu je 15-40 MPa s hrubšími alebo zložitejšími časťami vyžadujúcimi vyššiu tonáž.
Ako dlho potrebuje guma na vulkanizáciu v lise?
Platí pravidlo 3-5 minút na milimeter pevnej hrúbky, upravenej pre krivku vytvrdzovania zlúčeniny. Tenké tesnenie môže vytvrdnúť za 4-8 minút, zatiaľ čo hrubé tesnenie môže trvať 40-60 minút. Vždy potvrďte vytvrdzovacím reometrickým testom pre vašu konkrétnu zlúčeninu.
Prečo by som mal používať vulkanizačný lis?
Vákuum odstraňuje vzduch z dutiny formy pred úplným uzavretím. To znamená menej pľuzgierov, lepšie vyplnenie rohov a konzistentnejšiu hustotu, čo je dôležité pre tesnenia, lepené vložky a diely so zložitou geometriou.
Môže jeden stroj vulkanizovať rôzne gumové zmesi?
Áno, pokiaľ maximálna teplota stroja pokryje okno vytvrdzovania každej zlúčeniny. Materiály vytvrdzované sírou a vytvrdzované peroxidom uchovávajte oddelené čistením formy medzi jednotlivými dávkami a namiesto toho, aby ste v ten istý deň spustili nekompatibilné materiály bez dôkladného čistenia, prepnite z jedného lisu na druhý.
Čo skracuje životnosť vulkanizačného stroja?
Zvyčajnými vinníkmi je prevádzka nad nominálnu tonáž, prevádzka nerovnomerných teplôt dosky bez korekcie, ignorovanie stavu hydraulického oleja a vynechávanie kontrol paralelnosti. Pravidelná plánovaná údržba založená na prevádzkových hodinách, nie na kalendárnych mesiacoch, je najlacnejším poistením, ktoré si môžete kúpiť.

